La plupart des marques de coutellerie, même réputées, sous-traitent une partie de leur production — découpe chez l'un, traitement thermique chez l'autre, assemblage chez un troisième. TB-Outdoor ne fonctionne pas ainsi. Depuis 1998, l'intégralité du processus de fabrication — de la bobine d'acier brut au couteau emballé — se déroule dans un seul lieu, à Thiers, via la filiale industrielle du groupe : la Générale de Découpage (GDD). Voici ce que cela signifie concrètement, étape par étape.
GDD : le bras industriel de Tarrerias Bonjean
La Générale de Découpage est dirigée par Stéphane Guillaumont, qui a rejoint l'entreprise familiale à la fin des années 1980. Dans les années 2000, GDD obtient le label EPV — Entreprise du Patrimoine Vivant, une reconnaissance de l'État français réservée aux entreprises dont le savoir-faire artisanal et industriel est jugé d'excellence. C'est une distinction rare dans la coutellerie française, qui atteste d'un niveau de maîtrise technique validé par une évaluation externe.
En 2007, Tarrerias Bonjean devient la première entreprise de coutellerie française certifiée ISO 9001 version 2000, formalisant un système de management de la qualité sur l'ensemble du processus de production.
Les étapes de fabrication, de la bobine au couteau
1. Découpe
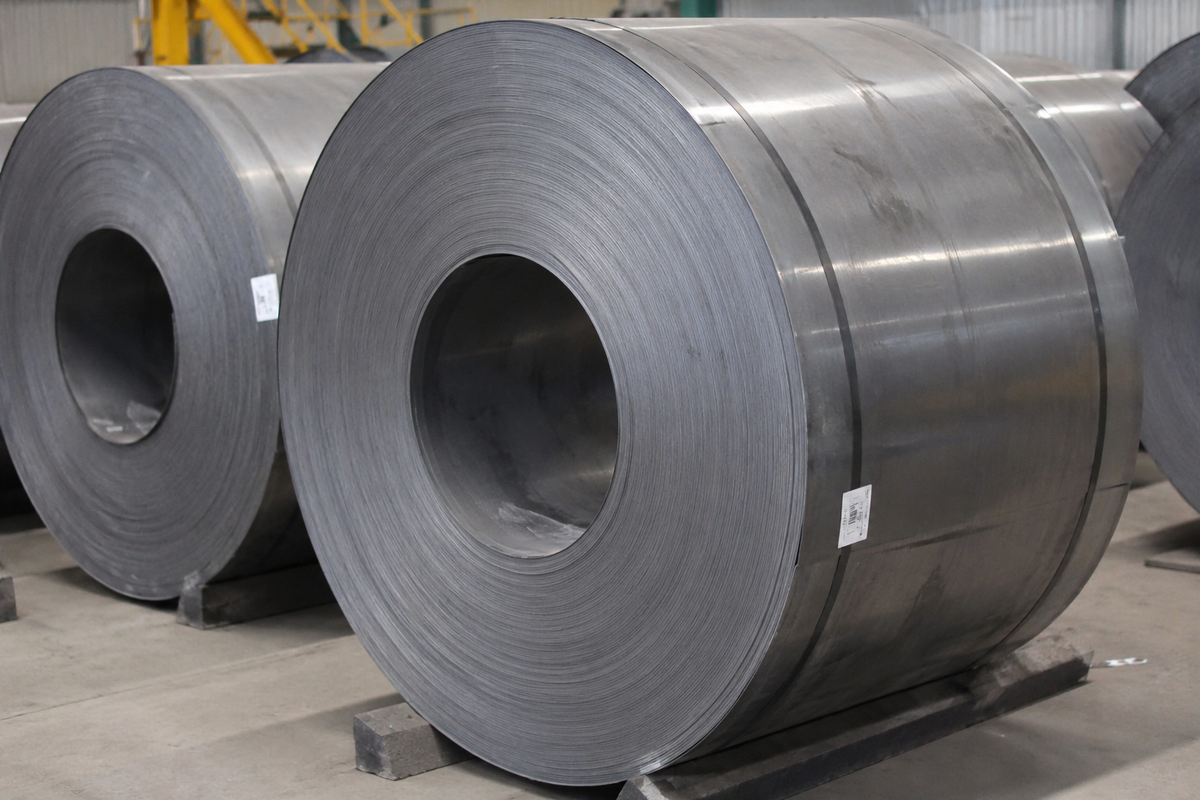
Tout commence par une bobine d'acier brut. Les lames sont découpées à leur forme de base par des procédés de découpe de précision, qui déterminent déjà la géométrie générale de la future lame.
2. Estampage
L'estampage donne à la lame son profil définitif — épaisseur, forme du dos, amorce du biseau. C'est une étape mécanique qui exige une calibration précise des outillages pour garantir une régularité parfaite d'une lame à l'autre.
3. Traitement thermique
C'est l'étape qui détermine les propriétés mécaniques finales de l'acier. Chauffe, trempe puis revenu à des températures et des durées précises transforment la structure cristalline de l'acier pour atteindre la dureté visée — 55 HRC pour le Nitrox®, davantage pour le MOX®. Un traitement thermique mal maîtrisé peut ruiner un acier par ailleurs excellent : c'est une étape où l'expérience de l'atelier compte autant que l'équipement.
4. Émouture
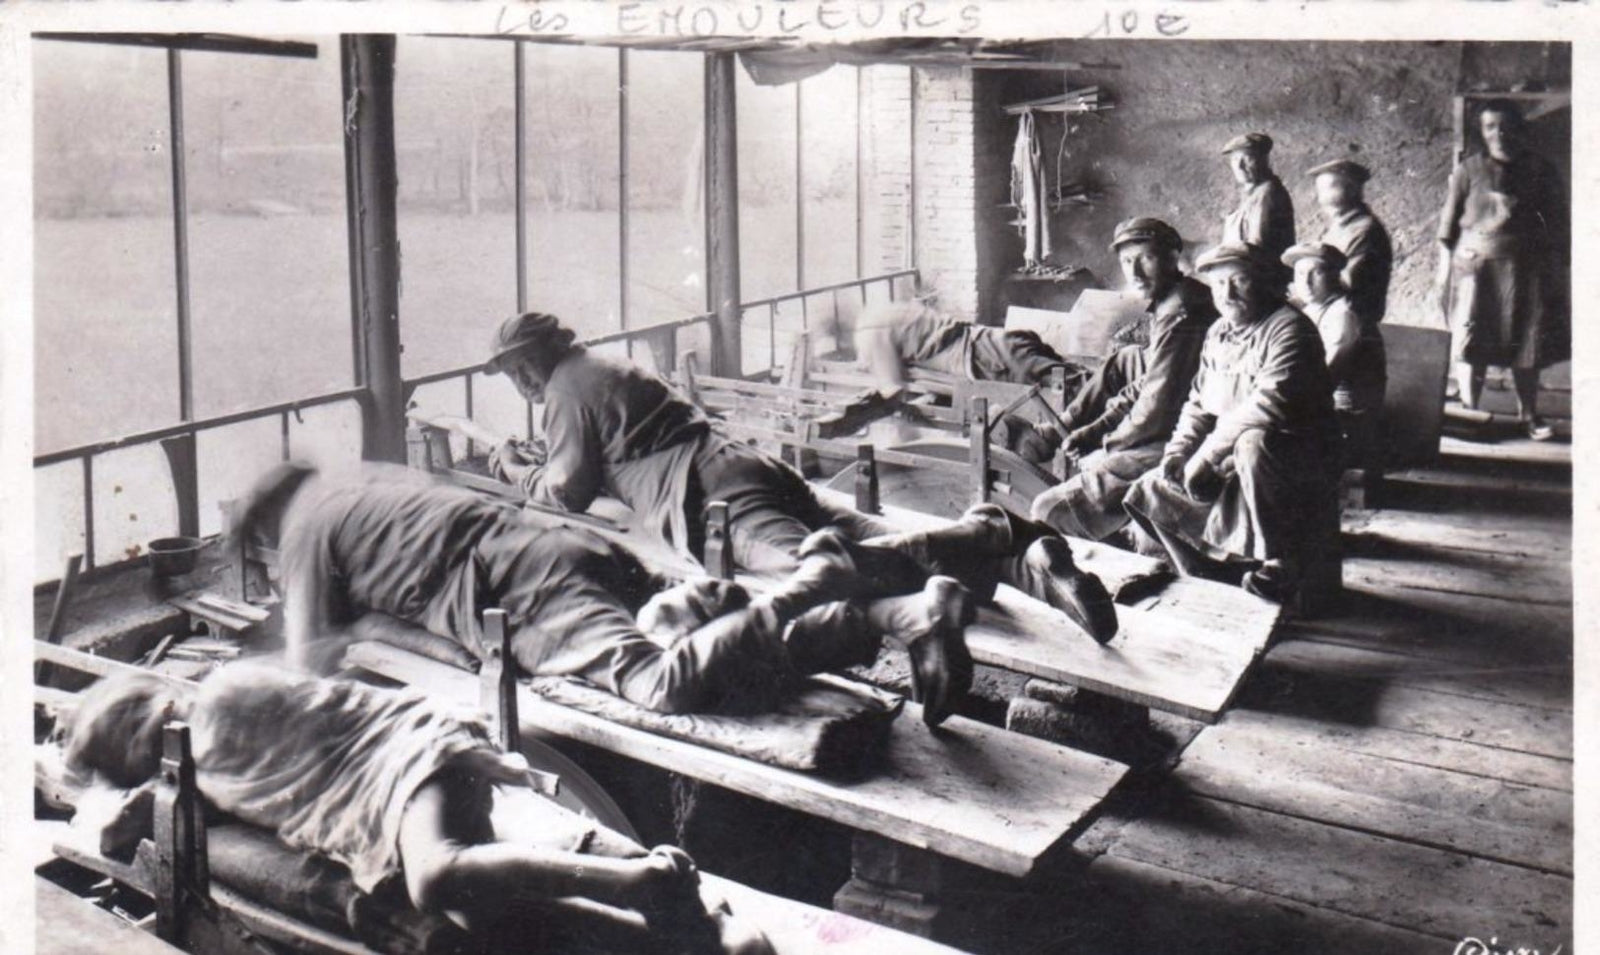
L'émouture est la mise en biseau de la lame — l'opération qui donne son tranchant potentiel à l'outil. C'est historiquement le geste le plus emblématique de la coutellerie thiernoise : jusqu'au début du XXe siècle, les maîtres émouleurs réalisaient cette opération à la main, allongés sur des planches, en frottant la lame sur de grosses meules en pierre entraînées par la force motrice de la rivière Durolle. Aujourd'hui, les technologies de meulage de précision ont pris le relais, mais le principe reste identique : donner à la lame une géométrie de biseau régulière et optimale.
5. Affûtage
L'affûtage final donne à la lame son tranchant d'usine, à l'angle spécifié selon le modèle — 17° par côté pour le C.A.C.®, par exemple.
6. Assemblage
Montage du mécanisme pour les couteaux pliants (axe, ressort, système de verrouillage), fixation des plaquettes de manche, installation des accessoires intégrés (brise-vitre, coupe-sangle, clip ceinture).
7. Contrôle qualité
Chaque couteau est vérifié avant expédition : jeu du mécanisme, alignement de la lame, qualité de la finition. C'est cette étape, combinée au système qualité ISO 9001, qui garantit la régularité d'un couteau à l'autre — un enjeu particulièrement critique pour un fournisseur de l'armée française, où la reproductibilité prime sur la pièce unique.
Pourquoi l'intégration verticale complète est rare
Maîtriser toutes ces étapes sous un même toit demande un investissement en équipement et en compétences que la plupart des couteliers — même artisanaux — ne peuvent pas justifier. Beaucoup externalisent le traitement thermique ou la découpe pour se concentrer sur l'assemblage et la finition. TB-Outdoor a fait le choix inverse dès 1998 : garder le contrôle de chaque étape pour garantir la traçabilité et la constance qualité, deux exigences non négociables pour un fournisseur de la Défense nationale.
Cette intégration s'est accompagnée d'une croissance physique de l'outil industriel : déménagement en 2016 vers un nouveau site de 1 300 m² de bureaux et 4 700 m² de stockage à La Monnerie-le-Montel, puis extension en 2022 avec un nouvel entrepôt équipé de panneaux solaires.
Questions fréquentes
Qu'est-ce que le label EPV (Entreprise du Patrimoine Vivant) ?
C'est une distinction décernée par l'État français aux entreprises dont l'excellence des savoir-faire artisanaux et industriels est reconnue.
Tous les couteaux TB-Outdoor sont-ils fabriqués à Thiers ?
Oui. L'ensemble du processus, de la découpe de l'acier à l'emballage final, est réalisé dans les ateliers du groupe en Auvergne (Puy-de-Dôme).
Peut-on visiter les ateliers GDD ?
Les ateliers ne sont pas ouverts au public en visite libre, mais TB-Outdoor est présent sur plusieurs salons professionnels et grand public chaque année. Consultez la page des salons pour les prochaines dates.
Qu'est-ce qui différencie l'émouture artisanale historique de l'émouture actuelle ?
Le principe reste le même — donner à la lame sa géométrie de biseau — mais l'exécution manuelle sur meule de pierre entraînée par la rivière a laissé place à des équipements de meulage de précision, plus réguliers et plus rapides, sans perdre l'exigence de finition qui caractérise la coutellerie thiernoise.
→ Découvrir l'histoire complète de Tarrerias Bonjean | → Voir tous les couteaux fabriqués à Thiers